

Poboljšanje snage zavarivanja aparata za tačkasto zavarivanje baterijskog paketa je ključno za osiguranje pouzdanosti i performansi baterijskih paketa. Kao vodeći dobavljačMašina za točkovno zavarivanje baterija, razumijemo značaj ovog aspekta i imamo veliko iskustvo u pružanju rješenja za povećanje čvrstoće zavarivanja. U ovom blogu ćemo istražiti različite faktore koji utječu na snagu zavarivanja i ponuditi praktične savjete kako je poboljšati.
Razumijevanje osnova točkastog zavarivanja
Tačkasto zavarivanje je proces u kojem se dva ili više metalnih limova spajaju primjenom pritiska i topline na određenim mjestima. U kontekstu baterijskih paketa, točkasto zavarivanje se koristi za povezivanje ćelija baterije, jezičaka i drugih komponenti. Kvalitet zavarenog spoja direktno utiče na električnu provodljivost, mehanički integritet i ukupne performanse baterije.
Ključni faktori kod točkastog zavarivanja uključuju struju zavarivanja, vrijeme zavarivanja, silu elektrode i materijal elektrode. Ovi faktori su u interakciji jedni s drugima i potrebno ih je pažljivo kontrolirati kako bi se postigli optimalni rezultati zavarivanja.
Faktori koji utječu na čvrstoću zavarivanja
1. Struja zavarivanja
Struja zavarivanja je jedan od najvažnijih faktora koji utiču na čvrstoću zavarivanja. Potrebna je dovoljna struja da se stvori dovoljno topline da se metal otopi i formira jak zavareni spoj. Međutim, prekomjerna struja može dovesti do pregrijavanja, što može uzrokovati oštećenje ćelija baterije ili rezultirati lošim kvalitetom zavara.
Da biste odredili odgovarajuću struju zavarivanja, morate uzeti u obzir debljinu i vrstu materijala koji se zavaruju, kao i veličinu i oblik elektroda. Općenito, deblji materijali zahtijevaju veće struje zavarivanja. Preporučljivo je provesti testove s različitim trenutnim postavkama kako biste pronašli optimalnu vrijednost za vašu specifičnu primjenu.
2. Vrijeme zavarivanja
Vrijeme zavarivanja se odnosi na vrijeme tokom kojeg se struja primjenjuje na područje zavarivanja. Slično struji zavarivanja, vrijeme zavarivanja treba pažljivo kontrolirati. Ako je vrijeme zavarivanja prekratko, metal se možda neće dovoljno otopiti, što će rezultirati slabim zavarenim spojem. S druge strane, ako je vrijeme zavarivanja predugo, može uzrokovati prekomjerno stvaranje topline i oštećenje ćelija baterije.
Optimalno vrijeme zavarivanja ovisi o različitim faktorima, kao što su struja zavarivanja, sila elektrode i svojstva materijala. Preporučljivo je započeti s konzervativnim vremenom zavarivanja i postepeno ga povećavati uz praćenje kvaliteta zavarivanja.
3. Sila elektrode
Sila elektrode igra ključnu ulogu u osiguravanju dobrog kontakta između elektroda i radnog komada. Odgovarajuća sila elektrode pomaže u održavanju stabilne električne veze i ravnomjernoj distribuciji topline tokom procesa zavarivanja. Nedovoljna sila elektrode može dovesti do lošeg kontakta, što može rezultirati nedosljednim kvalitetom zavarivanja i smanjenom čvrstoćom zavarivanja.
Silu elektrode treba podesiti prema debljini i vrsti materijala koji se zavaruju. Općenito, deblji materijali zahtijevaju veće sile elektrode. Važno je osigurati da je sila elektrode ravnomjerno raspoređena po području zavara kako bi se izbjeglo neravnomjerno zavarivanje.
4. Materijal i stanje elektrode
Odabir materijala elektrode i njegovo stanje mogu značajno utjecati na čvrstoću zavarivanja. Elektrode su obično napravljene od bakra ili legura bakra zbog njihove visoke električne provodljivosti i toplotne provodljivosti. Međutim, s vremenom se elektrode mogu istrošiti ili kontaminirati, što može smanjiti njihov učinak.
Redovno održavanje elektroda je neophodno kako bi se osigurao dosljedan kvalitet zavarivanja. To uključuje čišćenje elektroda kako bi se uklonili ostaci ili oksidacija i njihova zamjena kada su istrošene preko određene granice.
5. Stanje površine materijala
Stanje površine materijala koji se zavaruje takođe utiče na čvrstoću zavarivanja. Prljave, zauljene ili oksidirane površine mogu spriječiti dobar električni kontakt i smanjiti efikasnost prijenosa topline, što rezultira slabim zavarenim spojevima.
Prije zavarivanja potrebno je očistiti površine materijala kako bi se uklonila sva onečišćenja. To se može učiniti pomoću rastvarača, abrazivnih materijala ili drugih metoda čišćenja. Osim toga, osiguranje da su materijali pravilno poravnati i stegnuti tokom procesa zavarivanja također može poboljšati čvrstoću zavarivanja.
Savjeti za poboljšanje čvrstoće zavarivanja
1. Optimizirajte parametre zavarivanja
Kao što je ranije spomenuto, struja zavarivanja, vrijeme zavarivanja, sila elektrode i drugi parametri moraju biti pažljivo optimizirani. Provođenje testova s različitim postavkama parametara i analiza kvaliteta zavara mogu vam pomoći da pronađete optimalnu kombinaciju za vašu specifičnu primjenu. Također se preporučuje korištenje kontrolera za zavarivanje koji omogućava precizno podešavanje ovih parametara.
2. Koristite visokokvalitetne elektrode
Ulaganje u visokokvalitetne elektrode od odgovarajućih materijala može značajno poboljšati čvrstoću zavarivanja. Visokokvalitetne elektrode imaju bolju električnu i toplinsku provodljivost, a otpornije su na habanje i kontaminaciju. Redovno pregledajte i održavajte elektrode kako biste osigurali njihov optimalni učinak.
3. Poboljšajte pripremu materijala
Pravilna priprema materijala je ključna za postizanje jakih zavarenih spojeva. Prije zavarivanja temeljito očistite površine materijala kako biste uklonili sve onečišćenja. Osim toga, uvjerite se da su materijali pravilno poravnati i stegnuti kako bi se minimiziralo kretanje tokom procesa zavarivanja.
4. Sprovesti mjere kontrole kvaliteta
Uspostavljanje sistema kontrole kvaliteta je od suštinskog značaja kako bi se osigurala konzistentna čvrstoća zavarivanja. To može uključivati vizualnu inspekciju zavarenih spojeva, metode ispitivanja bez razaranja kao što su ultrazvučno ispitivanje ili rendgenski pregled i mehaničko ispitivanje za mjerenje čvrstoće zavarenih spojeva. Redovnim praćenjem kvaliteta šava možete rano uočiti sve probleme i poduzeti korektivne mjere.
5. Željeznički operateri
Dobro obučeni operateri su ključni za postizanje visokokvalitetnih zavara. Omogućite sveobuhvatnu obuku svojim operaterima o raduAutomatski 18650 akumulatorski aparat za zavarivanjeiliMašina za ručno zavarivanje, uključujući pravilno podešavanje parametara zavarivanja, održavanje elektroda i pripremu materijala. Operateri bi također trebali biti obučeni za prepoznavanje i rješavanje uobičajenih problema sa zavarivanjem.
Zaključak
Poboljšanje čvrstoće zavarivanja aparata za tačkasto zavarivanje baterijskog paketa zahteva sveobuhvatno razumevanje procesa zavarivanja i faktora koji na njega utiču. Pažljivom kontrolom parametara zavarivanja, upotrebom visokokvalitetnih elektroda, poboljšanjem pripreme materijala, provođenjem mjera kontrole kvaliteta i obukom operatera, možete postići jake i pouzdane zavarene spojeve u baterijskim paketima.

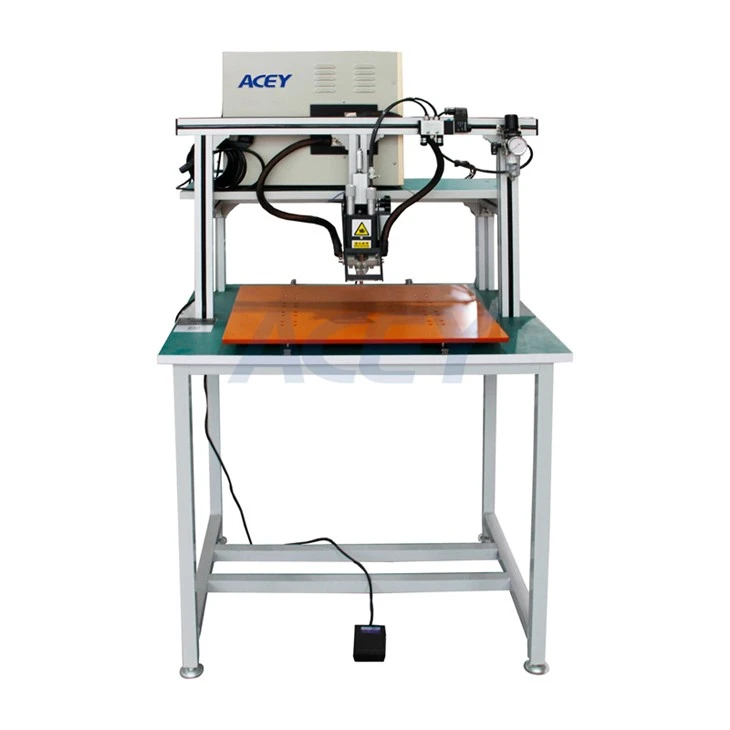
Kao profesionalni dobavljač aparata za zavarivanje baterija, posvećeni smo pružanju naših kupaca visokokvalitetnim proizvodima i tehničkom podrškom. Ako tražite pouzdano rješenje za točkasto zavarivanje za proizvodnju vašeg akumulatora, pozivamo vas da nas kontaktirate radi daljnje rasprave i nabavke. Naš tim stručnjaka rado će vam pomoći u pronalaženju najprikladnijeg aparata za zavarivanje za vaše specifične potrebe.
Reference
- "Welding Handbook", Američko društvo za zavarivanje
- "Principi otpornog zavarivanja", RWMA (Savez proizvođača otpornog zavarivanja)


